

成形品の強度を上げる方法|リブ・ビードから材料選定まで
射出成形・金型
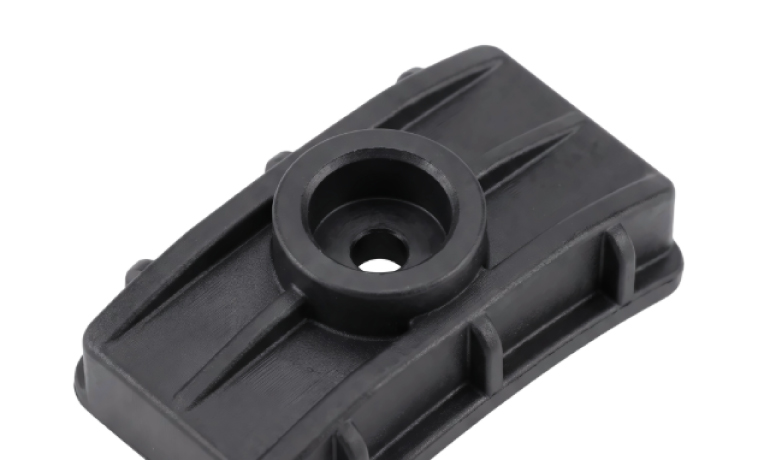
成形品の強度を上げるには、リブやビード、板厚といった形状面の工夫と、ガラス繊維・炭素繊維入り樹脂やエンプラ・スーパーエンプラを使うといった材料面の選択という、大きく2つのアプローチがあります。
本記事では、リブの配置パターン(平行・交差・トラス・ハニカム・リングリブ)やビードによる補強など、形状面での工夫を詳しく解説したうえで、材料面での対応方法まで解説しています。異動や配属で樹脂設計に携わることになった方など、基礎を体系的に学び直したい方におすすめの内容です。
成形品の強度を上げる方法とは?
成形品の強度を上げる方法は、大きく分けて「形状で対応する場合」と「材料で対応する場合」の2つのアプローチがあり、それぞれ、リブ・ビード・板厚(形状)、ガラス繊維・炭素繊維入りの樹脂・エンプラ・スーパーエンプラ(材料)といった具体的な方法があります。
肉厚を厚くするだけでは大幅な強度アップは望みにくい
強度を上げる方法として、まず肉厚を厚くすることを考える方も多いかもしれません。実際、肉厚を増やせば強度はある程度上がります。
ただし、射出成形では成形性の面から肉厚を厚くできる範囲に限りがあります。推奨肉厚は1〜3mm程度とされ、この範囲を超えるとヒケやボイドが発生しやすくなるほか、冷却時間が延びてコストも上がります。
そのため、肉厚だけで大きな強度アップを狙うのではなく、まずはリブやビードといった形状の工夫を優先して検討するのが基本の考え方になります。
>『ヒケ』の発生する原因とその対策方法とは?
>射出成形における不具合『ボイド』の発生原因と対策方法
強度を上げる代表的な方法
代表的な手法は、対象となる部品の形状や制約によって向き不向きがあります。
| アプローチ | 手法 | 得意な形状・場面 | 主な効果 |
| 形状で対応 | リブ | 平面部品、ボス周り | 剛性・強度アップ、 反り防止、軽量化 |
| ビード | 薄板、広い平面部品 | 曲げ剛性アップ、反り防止 | |
| 板厚アップ | リブ・ビードだけでは足りない場合 | 強度の底上げ | |
| 材料で対応 | ガラス繊維・炭素繊維入り樹脂 | 高い剛性・強度が必要な部品 | 材料そのものの強度向上 |
| エンプラ | 汎用樹脂では強度不足な部品 | 強度・耐熱性のバランス良く向上 | |
| スーパー エンプラ |
高温・過酷環境で使う部品 | 耐熱性と強度の両立 |
自社の部品がどの形状に近いかを見極めることが、補強設計の第一歩です。
形状で対応する場合(リブ・ビード・板厚)
リブ・ビード・板厚といった形状の工夫で、強度を確保する方法です。
リブとは?
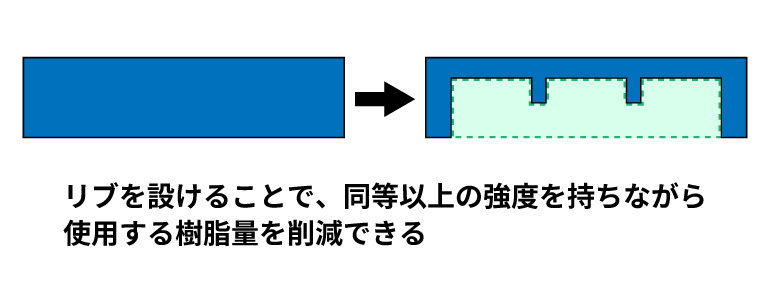
リブとは、成形品の裏側に設ける突起状の構造で、肉厚を増やさずに強度や剛性を高めるための代表的な補強手法です。壁面から垂直に立ち上げることで、外力によるたわみを抑えたり、冷却時の反りやねじれを防いだりする役割を持ちます。
肉厚を均一に厚くする方法と比べて、使用する樹脂量を抑えられる点もリブの利点です。材料コストの削減や、成形品の軽量化にもつながるため、樹脂設計では非常に広く使われています。
リブの肉厚比や抜き勾配、根元Rといった具体的な数値ルールについては、以下の記事で詳しく解説しています。
>成形品のリブとは?基本から設計ルールまでわかりやすく解説
平面を補強するリブの配置パターン5種類
リブは1本ずつ独立させるだけでなく、複数を組み合わせて配置することで、より高い強度を実現できます。代表的な配置パターンは次の4つです。
平行リブ
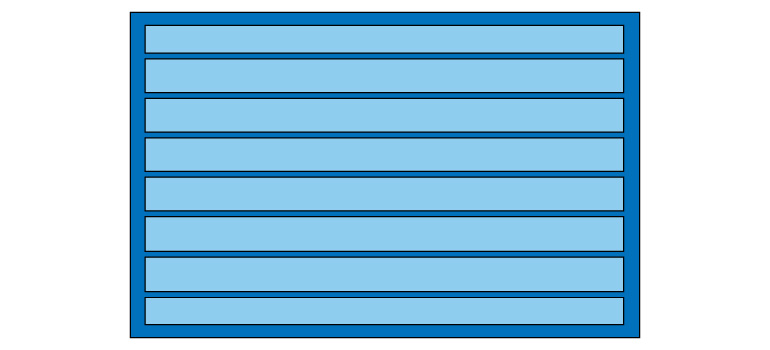
平行リブは、複数のリブを一定間隔で並べる、もっとも基本的な配置です。設計と金型加工がシンプルなため、コストを抑えたい場合に選ばれやすいパターンです。一方向の曲げに強い反面、直交方向の力には弱くなります。
交差リブ(四角)
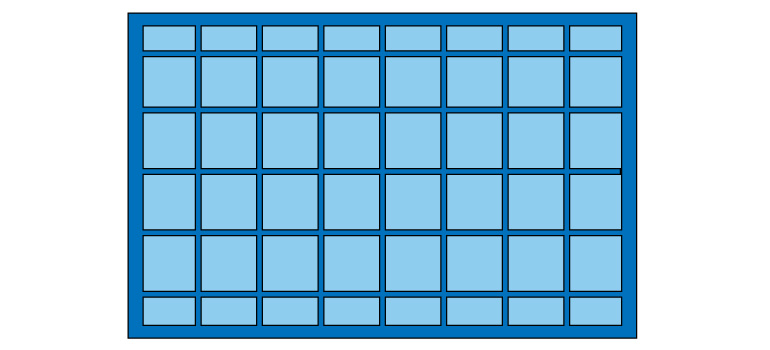
交差リブは、リブを格子状に組み合わせた配置です。縦横両方向からの力に対応できるため、平行リブよりも幅広い方向の強度を確保できます。ただし、リブが交差する箇所は肉厚が増えやすく、ヒケ対策が重要になります。
トラス構造リブ(三角)
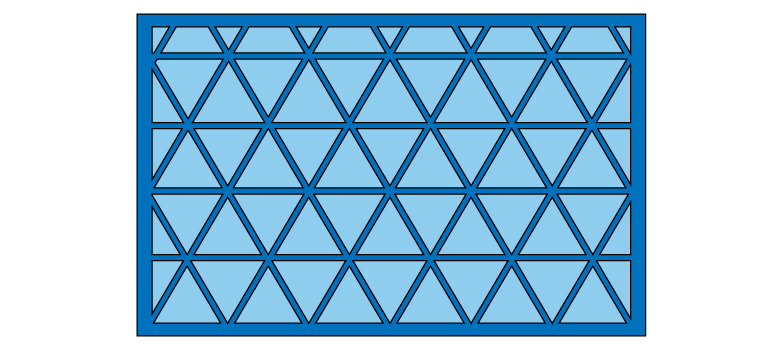
トラス構造リブは、三角形を基本単位にした配置です。三角形は力が加わっても形が崩れにくい構造のため、少ない材料で高い剛性を得やすいです。
ハニカムリブ(六角)
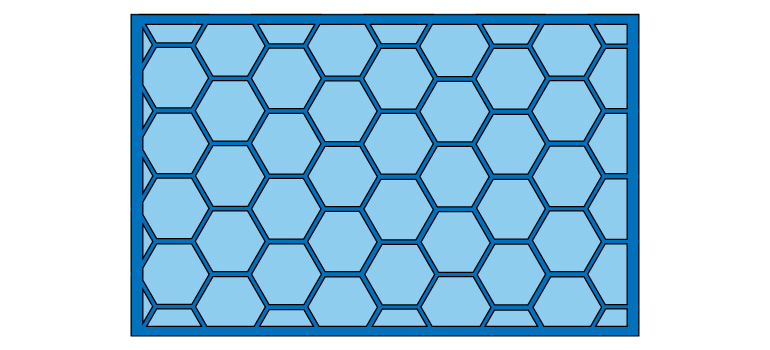
ハニカムリブは、六角形を並べた配置です。強度と軽量化のバランスに優れ、限られた材料で効率よく剛性を確保できます。ただし、金型形状が複雑になりやすく、加工コストは他のパターンより高くなる傾向があります。
リングリブ(同心円)
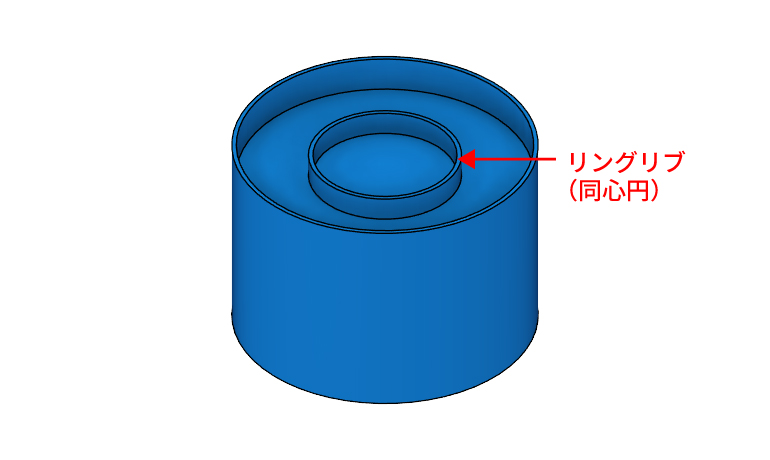
リングリブは、円形の平らな面に同心円状に設けるリブです。平面のままでは剛性が不足しやすい部分に設定することで、その面全体の反りや変形を防ぎ、強度を高められます。後述するスターリブと組み合わせることで、さらなる強度アップにつながります。
配置パターンごとの強度・加工性・コストの違い
5つのパターンの特徴を整理すると、次のようになります。
| 配置パターン | 強度の方向性 | 加工性 | コスト |
| 平行リブ | 一方向に強い | 〇 | 低 |
| 交差リブ(四角) | 二方向に強い | 〇 | 中 |
| トラス構造リブ(三角) | 多方向にバランスが良い | △ | 高 |
| ハニカムリブ(六角) | 多方向にバランスが良い | △ | 高 |
| リングリブ(同心円) | 円形の面全体に均等 | 〇 | 低 |
部品にかかる力の方向や、求める軽量化レベルに応じて、適切なパターンを選ぶことが重要です。
立壁や突起形状を補強するリブ
三角リブ
ここまで紹介した配置パターンは、面全体を補強するためのものですが、リブには特定の接合部だけを補強する使い方もあります。その代表例が三角リブです。
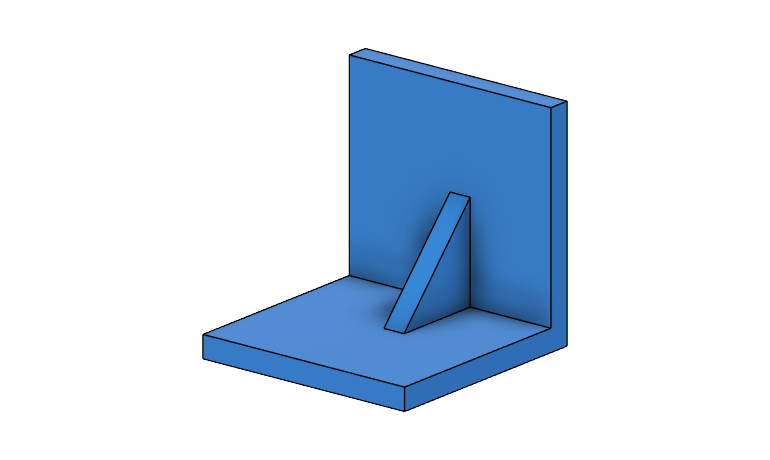
三角リブは、壁面と底面の接合部や、ボスと底面の接合部に設ける三角形のリブです。接合部に集中しやすい応力を分散させる役割を果たします。面全体ではなく、特定の箇所をピンポイントで補強したい場合に有効な方法です。
スターリブ(放射状)
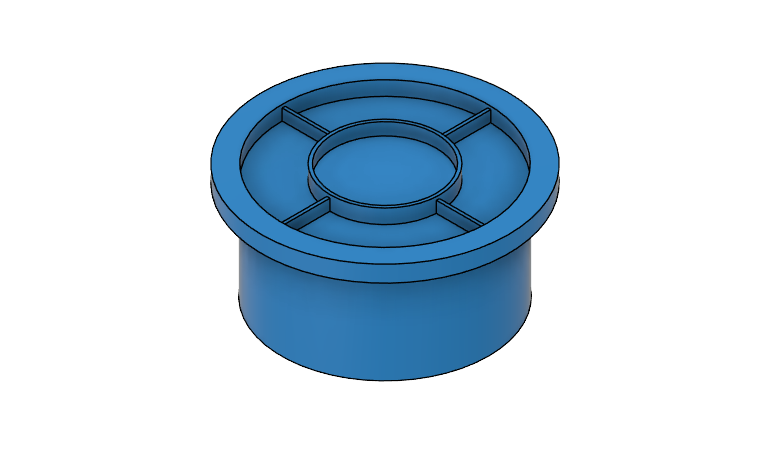
スターリブは、円形の製品やボスの外周などに、中心から放射状に配置するリブです。中心にかかる荷重を分散させたり、ねじれに対する耐性を高めたりする効果があります。前述のリングリブと組み合わせることで、円形部品全体の剛性をさらに高められます。
ビードとは?リブとの違い
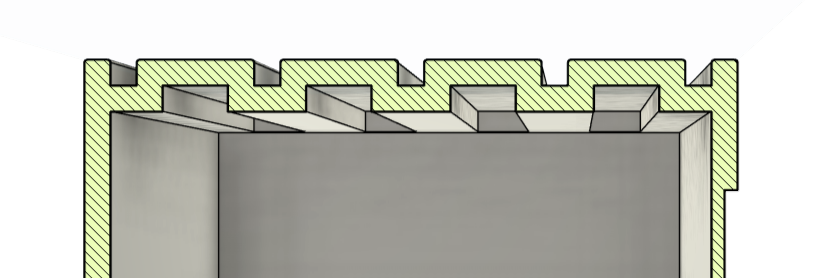
ビードは、板状の部分に溝状の凹凸を設けて剛性を高める役割があります。
リブが「突起を追加する」補強であるのに対し、ビードは「面そのものの形状を変える」補強という違いがあります。板厚を変えずに剛性を上げられるため、軽量化にもつながります。
ビードが有効なケース(薄板・広い平面部品)
ビードは、広く平らな面で特に効果を発揮します。平面のままだと外力でたわみやすい部分に、ビードを入れることで面全体の剛性を底上げできます。
カバー類やパネル部品、ケースの側面や底面などで採用されることが多い手法です。
板厚(肉厚)を厚くする
板厚を厚くする方法は、もっともシンプルに強度を底上げできる手段です。
ただし、前述の通り肉厚を増やすとヒケやボイド、冷却時間の増加、材料コストの上昇といったデメリットが生じやすくなります。リブやビードを設けるスペースを確保しづらい部品や、リブ・ビードだけでは目標の強度に届かない場合の選択肢として検討するのが実務的な位置づけです。
>無料ダウンロード資料「成形不良の発生原因と対策」
射出成形による不具合、『反り・バリ・シルバーストリーク・キャビとられ・ウェルドライン・ボイド』の発生原因と、具体的な対策をまとめた技術資料を無料でダウンロードいただけます。
材料で対応する場合(ガラス繊維・炭素繊維入り樹脂・エンプラ・スーパーエンプラ)
形状の工夫とは別に、材料そのもので強度を確保する方法もあります。
ガラス繊維・炭素繊維入りの樹脂やスーパーエンプラが代表的な選択肢で、コストや成形性への影響も踏まえて検討することが重要です。
ガラス繊維・炭素繊維入り樹脂を使う
ガラス繊維や炭素繊維を練り込んだ繊維強化樹脂にすることで、材料そのものの強度や剛性を高める方法もあります。同じ肉厚・形状のままでも強度を引き上げられる点がメリットです。
一方で、成形時の流動によって繊維が配向するため、方向によって強度や収縮率が異なる「異方性」が生じます。また、繊維の種類や含有率によって流動性や成形条件が変化するほか、繊維が表面に現れて外観に影響する場合もあります。
エンプラを使う
汎用樹脂(PP、ABSなど)よりも強度や耐熱性に優れる「エンプラ」を使う方法もあります。
PA、POM、PCなどが代表的で、汎用樹脂よりも高い強度が必要だが、後述するスーパーエンプラほどのコストや成形条件のシビアさは避けたい、という部品に向いています。
スーパーエンプラを使う
PEEKやPPSなど、高い耐熱性や機械特性を持つスーパーエンプラを選択する方法もあります。過酷な環境で使う部品や、金属代替を検討している部品では有力な選択肢です。
ただし、スーパーエンプラは一般的な樹脂材料と比べて材料コストが高く、成形条件もシビアになりやすい傾向があります。コストと性能のバランスを踏まえて、本当に必要な部品に絞って採用を検討することが重要です。
まとめ
成形品の強度を上げる方法には、リブ・ビード・板厚といった形状で対応する方法と、ガラス繊維・炭素繊維入り樹脂・エンプラ・スーパーエンプラといった材料で対応する方法があります。リブは平行・交差・トラス・ハニカム・リングリブといった配置パターンによって強度の方向性やコストが変わるほか、三角リブやスターリブのように立壁や突起(ボス)を補強する使い方もあります。また、ビードは薄板部品の剛性アップに向いています。
製品の条件に応じて形状の工夫と材料の選定を検討し、必要であれば組み合わせることが、射出成形において成形品の強度を上げるための基本です。
㈱関東製作所は、金型製作(射出・ブロー)・射出成形(小ロット・量産)・自動機の製造を手がける製造業として75年以上の実績があります。プラスチック製品の製作でお困りのことがあれば、お気軽にご相談ください。